

联系人:黄总
手机:17868797362
电话:029-33378638
网址:http://www.sxmzys.com
邮箱:mingzeranqi18@163.com
地址:陕西省咸阳市秦都区马庄镇经三路天山产业孵化园
科研喜报|热烈祝贺我公司总经理韩洁联合西安石油大学等多家单位专家团队完成的 BOG 粗氦提取工艺优化新成果发表于《太原理工大学学报》
2026-09-20 来自: 陕西铭泽易昇能源技术有限公司
热烈祝贺我公司总经理韩洁,联合西安石油大学、中国石油天然气股份有限公司长庆油田分公司、中国石油大学(北京)等多家单位专业团队共同完成围绕 BOG 粗氦提取工艺多方法协同优化 开展研究的重磅学术论文,正式在线发表于《太原理工大学学报》(网络首发)。
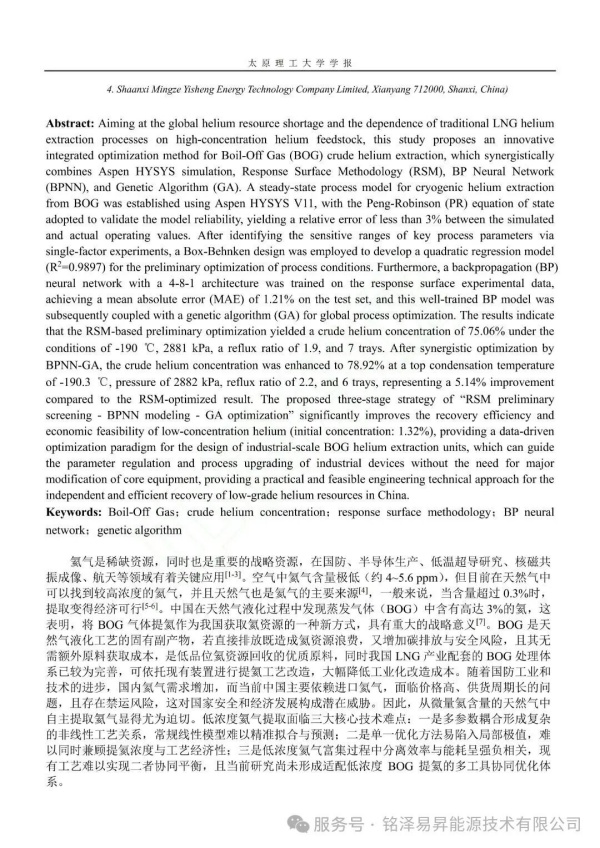
本次研究聚焦低浓度 BOG 提氦过程中多参数强非线性耦合、单一优化方法易陷局部极值等行业痛点,构建全新 “Aspen HYSYS 模拟—RSM 初筛—BP 建模—GA 优化”三阶段协同优化框架,是公司深耕低温分离与氦资源回收智能化领域、产学研协同创新的标志性成果。
《以上为论文相关截图》
为什么这项研究很重要?
✍氦气是国防、半导体、低温超导、核磁共振、航天等领域的关键战略资源。我国氦气长期依赖进口,价格高、供货周期长,存在“卡脖子”风险。
✍而 LNG 生产过程中产生的 BOG(蒸发气) 中,氦含量可达约 3%,是一种被长期忽视的优质氦资源。若直接排放,不仅浪费氦气,还增加碳排放与安全风险。
但低浓度 BOG 提氦面临三大难题:
✔多参数耦合,非线性强,传统线性模型难以准确预测;
✔单一优化方法容易陷入局部较优状态;
✔分离效率与能耗矛盾突出,难以协同平衡。
针对这些痛点,研究团队提出了多工具协同优化方案,并在我公司参与的工业场景中进行了验证。
《以上为论文相关截图》
核心技术路线:三阶段协同优化
第一阶段:Aspen HYSYS 全流程模拟
研究采用 Aspen HYSYS V11 构建 BOG 低温提氦全流程模型,选用 PR 状态方程进行物性计算。经陕西省某天然气厂实际运行数据验证,模拟值与运行值相对误差 小于 3%,大部分数据误差 小于 0.8%,模型可靠性高。
第二阶段:响应面法初步优化
通过单因素试验确定关键参数敏感区间,再采用 Box-Behnken 设计建立二阶回归模型,决定系数 R² = 0.9897,完成工艺条件初步优化。
响应面法优化结果:
✍塔顶冷凝温度:-190℃
✍提氦塔压力:2881 kPa
✍回流比:1.9
✍塔板数:7
✍粗氦浓度:75.06%
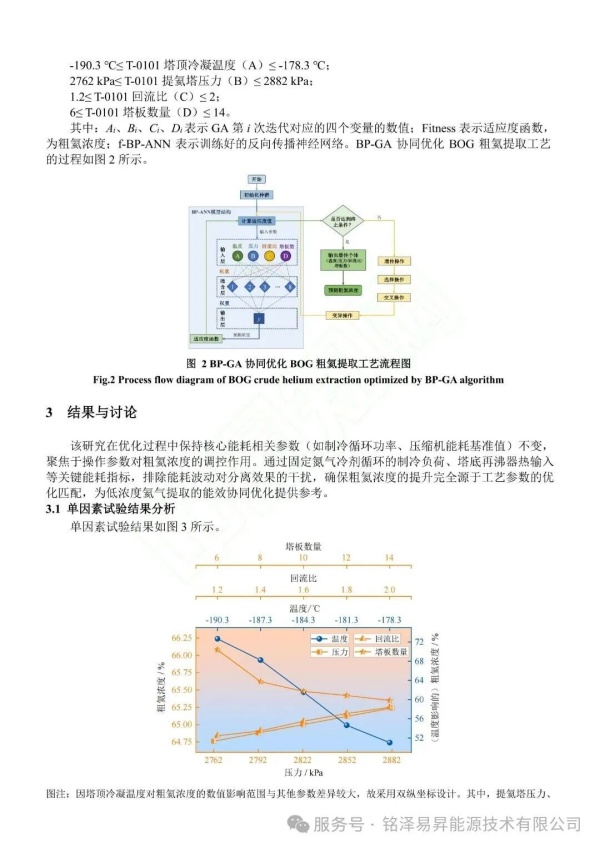
第三阶段:BP 神经网络 + 遗传算法全局寻优
研究进一步引入 BP 神经网络(4-8-1 结构) 对响应面数据进行训练,测试集平均误差 MAE = 1.21%,并结合 遗传算法(GA) 进行全局寻优。
✍最终优化结果:
✍塔顶冷凝温度:-190.3℃
✍提氦塔压力:2882 kPa
✍回流比:2.2
✍塔板数:6
✍粗氦浓度:78.92%
✍较响应面法优化结果再提升 5.14%,试验验证相对误差仅 0.56%。
《以上为论文相关截图》
这项成果有哪些突出优势?
1. 方法创新:RSM 初筛 + BP 建模 + GA 优化
区别于单一响应面法或直接遗传算法优化,本研究构建了“参数粗筛—非线性精模—全局寻优”的完整技术链条,显著提升复杂工艺系统的优化精度和效率。
2. 工程实用:不换核心设备,仅调参数
较优参数均在现有工业化 BOG 提氦装置的设备设计限制与操作弹性范围内:
✍塔板数 6,属于常规低塔板配置;
✍压力 2882 kPa,低于设备耐压极限;
✍温度 -190.3℃,处于现有氮气冷剂制冷循环能力范围;
回流比 2.2,可通过回流泵变频调节实现。
✍无需新增压缩机、制冷机组等核心设备,改造成本低、可实施性强。
3. 经济性好:投资回收期仅 2.5 个月
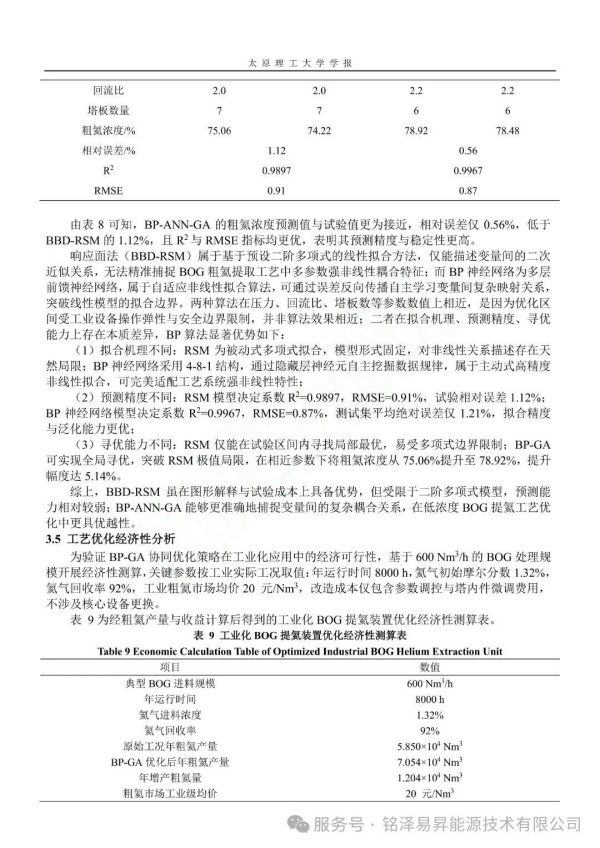
基于 600 Nm³/h BOG 处理规模测算:
✍年运行时间:8000 h
✍氦气回收率:92%
✍年增产粗氦量:1.204×10⁴ Nm³
✍年新增直接收益:约 24.08 万元
✍单次改造成本:≤5 万元
✍投资回收期:2.5 个月
✍收益/改造成本:480%
在固定核心能耗参数的前提下,实现了“无额外能耗增量”的有效提浓,经济效益显著。
《以上为论文相关截图》
产学研合作,推动成果落地
本论文由我公司总经理韩洁参与完成,联合西安石油大学范峥教授团队、长庆油田采气厂、中国石油大学(北京) 等单位共同攻关,体现了公司在 BOG 提氦、低温分离、工艺模拟与智能优化 领域的技术积累与产学研合作能力。
研究提出的“RSM 初筛—BP 建模—GA 优化”三阶段策略,为低浓度氦气资源有效回收提供了可靠技术路径,也为 LNG 装置 BOG 提氦系统的工业化改造和设计提供了数据支撑与工程范式。
结语
氦气资源自主供应事关国家战略安全。此次合作论文的发表,是公司在低品位氦资源回收领域取得的一项重要技术进展。未来,公司将继续深化与高校、科研院所的合作,推动 BOG 提氦技术从模拟优化走向工业示范,为我国氦气资源自主有效回收贡献更多力量。
期刊介绍
《太原理工大学学报》由太原理工大学主办,创刊于1957年,为双月刊,现为北大中文核心期刊、中国科技核心期刊,并被Scopus、美国化学文摘(CA)等国际数据库收录,在化学化工、能源工程等领域具有较好的学术影响力。本次论文能够在该刊网络首发,标志着公司在 BOG 提氦与低温分离工艺智能化优化方向的研究成果,得到了国内能源化工领域核心学术平台的认可。